冷間圧造・ねじ転造
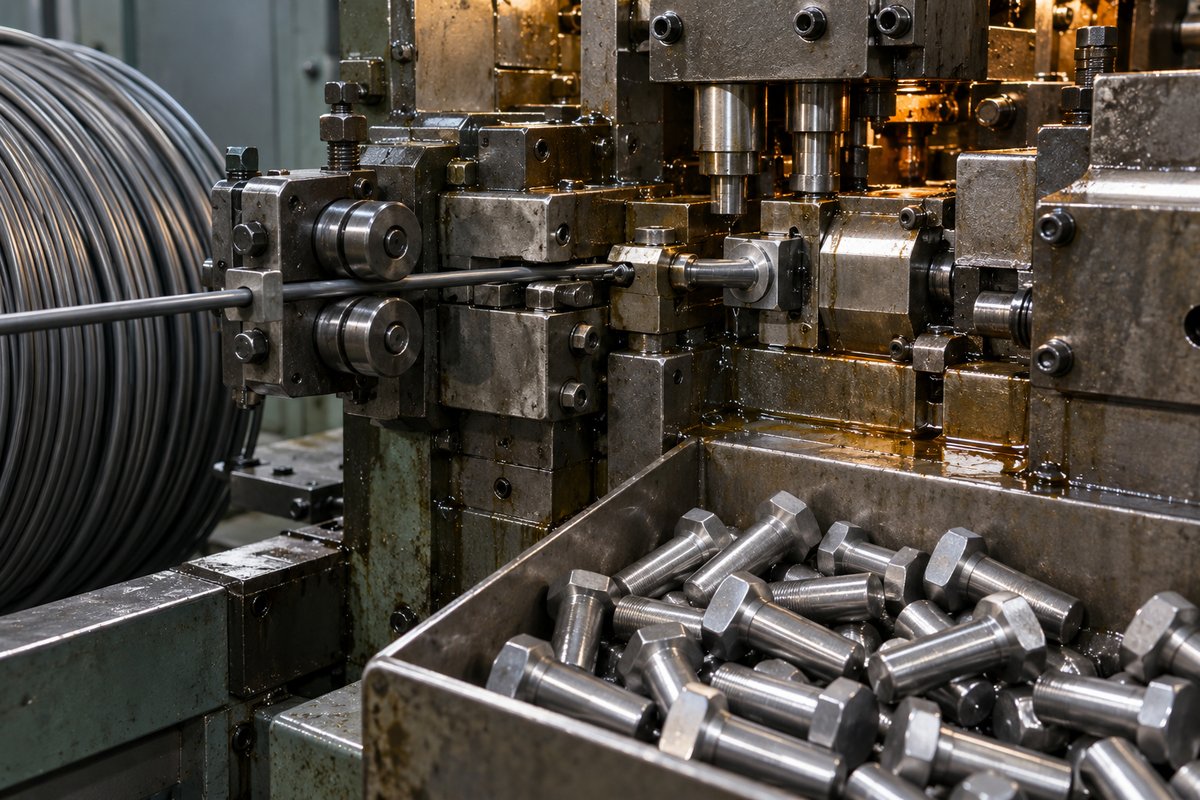
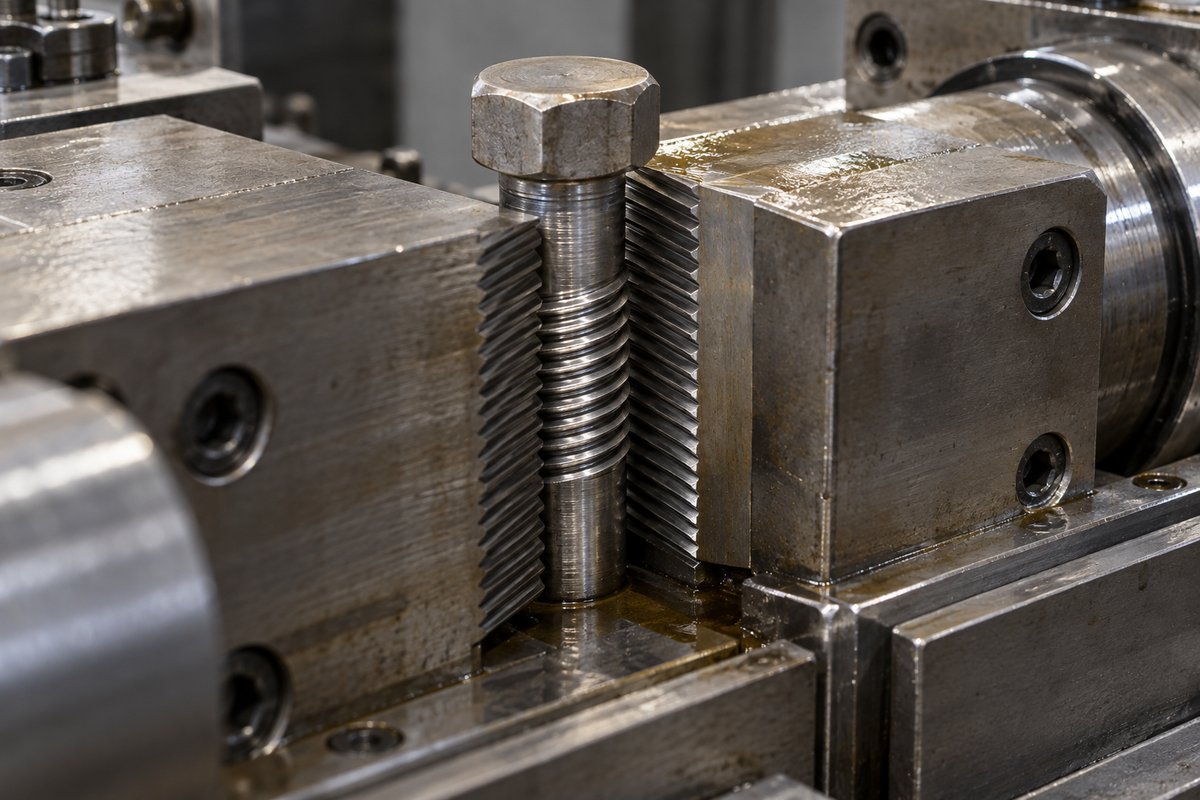
冷間圧造(れいかんあつぞう)とは、線材を常温のまま金型で打ち、頭部や段などの形を成形する加工法です。ヘッダー加工とも呼ばれます。成形したブランクに、ダイスで押し付けてねじ山を作る転造を組み合わせるのが、ねじ・ボルト量産の基本的な工程です。
工程の流れ
- 線材の準備:コイル状の線材を必要な径に伸線し、焼なましや潤滑処理を行います。
- 圧造:線材を切断し、複数の工程の金型で順に打って頭部・段を成形します。
- 転造:平ダイスや丸ダイスでブランクを転がし、ねじ山を成形します。
- 熱処理:強度区分に応じて焼入れ・焼戻しを行います(合金鋼など)。
- 表面処理・検査:めっきなどの表面処理と、寸法・ねじゲージ・硬さの検査を行います。
冷間圧造・転造と切削の比較
| 冷間圧造+転造 | 切削 | |
|---|---|---|
| 生産性 | 非常に高い | 低い |
| 材料の無駄 | 少ない | 削りくずが出る |
| 金型・工具費 | 必要 | ほぼ不要 |
| 向く数量 | 大量 | 試作〜少量 |
| ねじの強度 | 繊維(メタルフロー)が切れず、疲労に強い | 繊維が切断される |
| 形状の自由度 | 圧造できる形状に限られる | 自由度が高い |
転造ねじが強い理由
転造は材料を削らずに塑性変形させてねじ山を作るため、材料の繊維(メタルフロー)がねじ山の形に沿って連続し、表面も加工硬化します。そのため、切削ねじに比べて疲労強度が高くなるとされています。
量産に向く条件
- 数量が多い(数千本以上が目安。形状と材質による)
- 圧造で作れる頭部・段の形状である
- 線材として入手できる材質である(炭素鋼、合金鋼、ステンレス、真鍮、アルミ など)
よくある質問
冷間圧造と熱間鍛造の違いは何ですか?
冷間圧造は常温で成形するため寸法精度と表面がよく、小〜中径のねじの量産に向きます。熱間鍛造は材料を加熱して成形するため、大径のボルトや大きな変形が必要な形状に使われます。
金型費はどのくらいかかりますか?
形状と工程数によって変わるため、図面を確認してお見積もりします。数量が少ない場合は、切削での製作と比較してご提案します。